Artykuł sponsorowany
Jak dokumentacja techniczna wpływa na wykonalność detalu w śląskiej produkcji maszynowej
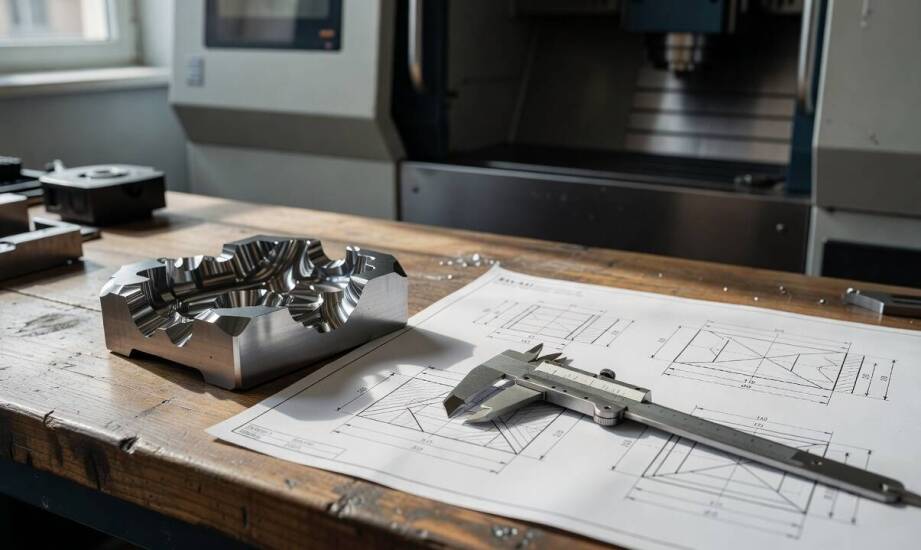
Wydział przygotowania produkcji otrzymuje zamówienie na precyzyjny komponent maszynowy. Rysunek techniczny określa podstawowe wymiary oraz rzuty bryły, jednak brakuje na nim kluczowych informacji technologicznych. Dokumentacja nie precyzuje tolerancji wymiarowych, brakuje jednoznacznego wskazania baz pomiarowych, a wymagania dotyczące chropowatości powierzchni pozostają domyślne. Brak tych z pozoru drugorzędnych danych całkowicie wstrzymuje prace. Bez nich technolog nie potrafi oszacować czasu pracy obrabiarki ani wycenić zlecenia. Uruchomienie programu na centrum frezarskim na podstawie niepełnego pliku grozi wyprodukowaniem detalu, który fizycznie powstanie, ale nie będzie współpracował z resztą mechanizmu. Weryfikacja jakości wejściowych informacji staje się pierwszym i najważniejszym etapem pracy z metalem.
Co decyduje o wykonalności detalu na maszynie?
Prawidłowo przygotowany rysunek techniczny stanowi jedyne obiektywne narzędzie komunikacji między konstruktorem a operatorem maszyny. Kompletny zestaw danych wymaga podania wymiarów wraz z tolerancjami, dokładnej specyfikacji materiałowej oraz symboli chropowatości. Międzynarodowe normy ISO 1101 i PN-EN ISO 1302 rygorystycznie określają reguły zapisu tolerancji geometrycznych. Pominięcie tych wartości uniemożliwia zakwalifikowanie elementu do odpowiedniej klasy dokładności, przez co wycena zlecenia staje się obarczona ogromnym ryzykiem błędu. Operator nie wie, jakiego zestawu narzędzi użyć ani jakie parametry skrawania zaprogramować w sterowniku, by zachować powtarzalność. Informacja o konkretnym gatunku stali decyduje z kolei o konieczności zastosowania obróbki cieplnej, która może wywołać odkształcenia.
Tolerancje, bazy odniesienia i chropowatość kształtują cały harmonogram prac. Ścisła zależność między tolerancją kształtu a parametrami powierzchni sprawia, że wartość Ra służy często jako orientacyjny wyznacznik podczas planowania. W wielu przypadkach przyjmuje się wartość na poziomie od jednej piątej do jednej czwartej zakresu tolerancji kształtu, co ułatwia dobór odpowiedniej strategii frezowania. Bardzo ciasne ramki błędu wymuszają wdrożenie dodatkowych operacji wykańczających. Każde kolejne przejście narzędzia wydłuża czas cyklu i wymaga skrupulatnej weryfikacji międzyoperacyjnej.
Bazy pomiarowe narzucają sposób zamocowania bryły w imadle maszynowym. Określają one logikę obrotu detalu i liczbę koniecznych przepięć na stole roboczym. Obniżenie chropowatości z poziomu Ra 3,2 µm do zaledwie 0,8 µm wymusza zastosowanie szlifowania płaszczyzn lub powolnego frezowania wykańczającego. Każda z tych decyzji podnosi koszty wytworzenia pojedynczego elementu i zmienia zapotrzebowanie na specjalistyczne oprzyrządowanie w narzędziowni.
Planowanie produkcji a zaawansowana obróbka CNC
Specyfika regionalnego przemysłu ciężkiego i maszynowego wymaga wytwarzania komponentów o skomplikowanej geometrii. Gdy projekt zakłada wykonanie wąskich szczelin, ostrych naroży wewnętrznych lub bardzo cienkich ścianek, tradycyjne metody ubytkowe zawodzą. Próba frezowania stali narzędziowej po hartowaniu skutkuje natychmiastowym zużyciem płytek skrawających. W takich sytuacjach do odtworzenia geometrii wykorzystuje się elektrodrążenie drutowe WEDM. Proces ten zdejmuje materiał bez bezpośredniego kontaktu mechanicznego, eliminując szkodliwe siły tnące i odkształcenia termiczne. Sprawdza się to doskonale przy obróbce trudnych stopów, takich jak inconel czy tytan.
Konieczność wytwarzania części zamiennych dla lokalnych kopalń i hut sprawia, że zlecenia rzadko przybierają formę masową. Regionalne łańcuchy dostaw dla sektora przemysłowego opierają się na dużej elastyczności, dlatego obróbka CNC na Śląsku koncentruje się na produkcji jednostkowej i małoseryjnej. Indywidualne podejście wymaga od technologa każdorazowego opracowania nowej ścieżki przejść dla pięcioosiowego centrum obróbczego. Realizująca tego typu zadania firma Jawmet zaczyna proces od wnikliwej analizy przesłanej dokumentacji i doboru odpowiedniego półfabrykatu. Dopiero po zaprojektowaniu uchwytów w środowisku CAD następuje programowanie maszyn.
Przygotowanie produkcji obejmuje także wirtualne testy kolizji i uruchomienie partii próbnej. Powtarzalność w małych seriach osiąga się poprzez stabilne bazowanie detalu. Dobrze zaprogramowana obrabiarka wykonuje kolejne sztuki ze stuprocentową zgodnością wymiarową, minimalizując ryzyko powstania braków. Integracja frezowania, toczenia i elektrodrążenia w jednym cyklu organizacyjnym pozwala na płynne przekazywanie komponentu pomiędzy kolejnymi stacjami roboczymi.
Sukces w wytwarzaniu skomplikowanych elementów maszynowych nie leży wyłącznie w możliwościach nowoczesnych obrabiarek. Nawet najbardziej zaawansowany park maszynowy nie skompensuje braków w informacjach wejściowych. Wykonalność detalu zależy od świadomego określenia tolerancji, przemyślanego doboru baz pomiarowych i wskazania realnej chropowatości. Prawidłowo przygotowana dokumentacja pozwala ułożyć logiczny proces technologiczny, łączący klasyczne skrawanie z elektrodrążeniem drutowym. Eliminacja niedomówień na etapie wyceny i analizy rysunku technicznego skutecznie zapobiega opóźnieniom, gwarantując dostarczenie w pełni funkcjonalnej części.
Kategorie artykułów
Polecane artykuły

Jakie są zalety korzystania z usług ważenia pojazdów przez "gobi agencja celna"?
Usługi ważenia pojazdów odgrywają istotną rolę w transporcie i logistyce. Dzięki nim przedsiębiorcy mogą uniknąć problemów z nadmiernym obciążeniem, co wpływa na bezpieczeństwo na drogach oraz zgodność z przepisami. Warto zwrócić uwagę na korzyści płynące z tych usług, szczególnie gdy oferowane są p

Ciepło i bezpieczeństwo w pracy – najważniejsze cechy męskich butów roboczych
Ciepło i bezpieczeństwo zaczynają się od stóp. Dobre męskie buty robocze muszą jednocześnie chronić przed urazami, izolować od zimna i zapewniać wygodę przez cały dzień. Kluczowe są: zgodność z normą EN ISO 20345, właściwa podeszwa antypoślizgowa, skuteczne ocieplenie w modelach zimowych, wodoodporn